高速动平衡机 42CrMo 轴承固定螺丝逆向定制案例
从损坏的进口设备零件出发,完成单件替换零件制造,15 天出货。

- 从收到损坏原件到出货
- 15 天
- 原厂备件方案预计采购周期
- 约 4 个月
- 相较原厂备件方案
- 约 1/5 成本
01 / 客户难题
原件已损坏,也没有制造图纸
客户的一台高速动平衡机发生轴承损坏,未能及时发现。设备在这一状态下继续短时间运行,导致相关轴承固定螺丝加速磨损,客户因此找到申浦寻求替换方案。
原始备件来自欧洲设备制造商体系。该零件并非常规易损件,代理商没有库存,需要向原生产商单独订购。订购、生产及交付的总周期预计约四个月,并非国际运输本身需要四个月。
客户没有可供生产使用的原始制造图纸,而是将损坏的实物零件交给申浦,希望制造一个能够使用的替换零件。
02 / 逆向工程
从损坏实物重新建立制造图纸
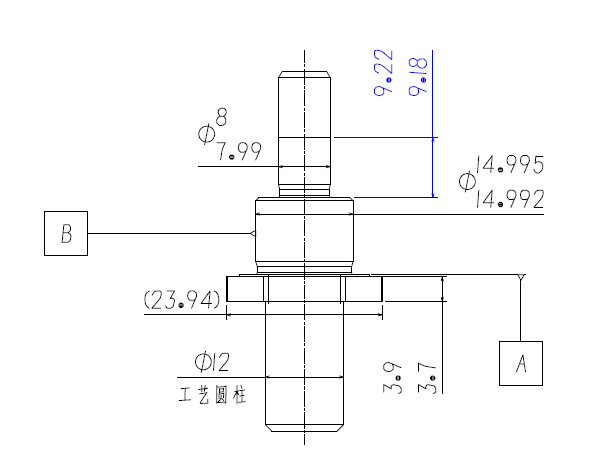
申浦通过测量损坏原件,重新建立了用于生产的制造图纸。客户没有提供原始制造图纸,也没有提供原厂 CAD 数据。
对需要确认的部位进行重复测量,重建零件几何,并形成内部制造参考。重新绘制的图纸成为后续加工的依据。
42CrMo 合金钢
申浦为替换零件选择了 42CrMo 合金钢,以获得适合该应用的强度与韧性组合,支持零件可靠使用。
03 / 生产流程
生产流程
下料
CNC 车床加工
加工中心加工六角头
调质处理
研磨
质量检验
包装出货
车削主体,加工六角头
首先通过 CNC 车床加工零件的基本回转几何,随后使用加工中心完成六角头的加工。
调质处理
机械加工完成后,零件进行调质处理,以改善强度与韧性,再进入最终研磨和检验工序。
研磨与最终修整
热处理后,通过研磨完成最终修整,再进行尺寸检测。零件上表面也经过研磨,以完成表面修整与找平。


04 / 实拍尺寸验证
实拍尺寸验证

该照片仅记录成品的一个实测尺寸,不应被理解为完整的尺寸检验记录。
- 逆向重建制造参考
- Ø14.992–14.995 mm
- 成品实测尺寸
- 14.994 mm
- 检测工具
- Mitutoyo 数显千分尺
逆向测绘时,对损坏原件的同一圆柱外径进行了多次测量,读数约落在 Ø14.992–14.995 mm。申浦将该实测范围作为重建制造时的内部尺寸参考。
成品的 Mitutoyo 数显千分尺检测照片记录了 14.994 mm 的读数。上述参考范围来自实物测量,并非原厂图纸公差,也不是客户指定公差。
05 / 项目结果
15 天完成至出货,设备恢复使用
从收到损坏实物开始,申浦在约 15 天内完成逆向测绘、图纸重建、机械加工、调质处理、研磨、检验和包装,随后发出零件。这里的 15 天是收到原件至出货的工期,不包含后续运输时间。
相比之下,原厂备件方案的预计周期约为四个月。申浦替换零件的成本约为原厂备件方案的五分之一。以上周期与成本对比仅反映本项目情况。
客户收到零件后,成功将其安装到高速动平衡机中,设备恢复正常使用。


项目价值
没有原始图纸,也可以从实物开始评估
并非每个备件项目都有完整 CAD 模型或制造图纸。对于适合的机械零件,申浦可以从已有实物样品出发,重建几何、建立制造图纸,完成单件或小批量替换零件制造。
这一方式尤其适用于进口设备、旧设备及难以采购的机械零件。具体项目需结合样品状态与实际使用要求进行评估。
需要替换零件,但没有原始图纸?
发送照片、尺寸或已有图纸,也可以告诉我们现有零件的情况。我们的团队会评估项目,并与您沟通实物样品的提供方式。