高速動釣合い試験機用 42CrMo 軸受固定ねじのリバースエンジニアリング事例
摩耗した輸入機械部品を現物から図面化し、交換部品を単品製作。現物受領から15日で出荷しました。

- 損傷した現物の受領から出荷まで
- 15日
- 純正交換部品の調達に要する見込み期間
- 約4か月
- 純正交換部品の調達案との比較
- 費用 約1/5
01 / ご相談の背景
摩耗した部品と、製作図面がないという課題
お客様の高速動釣合い試験機で軸受が損傷しましたが、すぐには発見されませんでした。その状態で短時間運転を続けたことにより、軸受固定ねじの摩耗が進み、交換部品の製作についてご相談をいただきました。
元の部品は欧州の設備メーカーの供給ルートで調達するものでした。通常の消耗部品ではないため販売代理店に在庫がなく、製造元への個別発注が必要でした。発注、製作、納入を含む調達期間は約4か月と見込まれていました。これは国際輸送だけに要する期間ではありません。
製作に使える元の図面はありませんでした。お客様から損傷した現物をお預かりし、交換部品1個の製作に取り組みました。
02 / リバースエンジニアリング
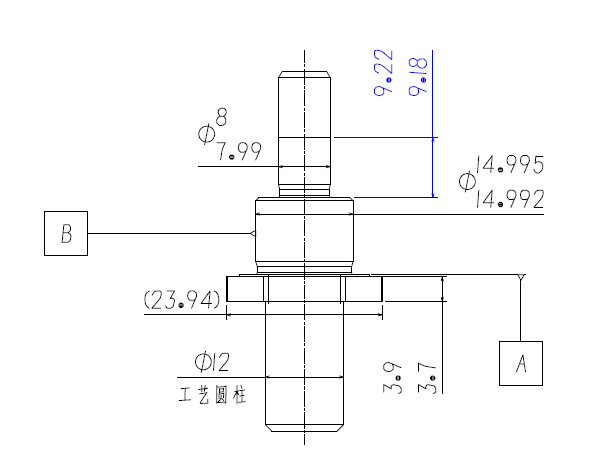
現物測定から製作図面を再作成
SPMECHは損傷した元部品を測定し、製作図面を再作成しました。元の製作図面やメーカーのCADデータの提供は受けていません。
必要な箇所では測定を繰り返し、部品形状を再構成しました。その測定結果を社内の製作基準として整理し、再作成した図面に基づいて加工を進めました。
42CrMo 合金鋼の採用
交換部品には、用途に適した強度と靭性のバランスを確保し、使用時の信頼性を支えるため、SPMECHが42CrMo合金鋼を選定しました。
03 / 製作工程
製作工程
材料切断
CNC旋盤加工
マシニングセンタによる六角部加工
調質処理
研削・仕上げ
寸法検査
梱包・出荷
旋削と六角部の加工
部品の基本となる回転形状をCNC旋盤で加工し、その後マシニングセンタで頭部の六角形状を加工しました。
調質処理
機械加工後、強度と靭性を改善するために調質処理を行い、最終研削と検査へ進みました。
研削・仕上げ
熱処理後、寸法検査に先立つ最終仕上げとして研削を行いました。部品上面の仕上げと面の調整にも研削を用いました。


04 / 写真による寸法確認
写真による寸法確認

この写真は完成品の一箇所の実測寸法を記録したものであり、全寸法の検査記録を示すものではありません。
- 現物測定から再構成した製作基準
- Ø14.992–14.995 mm
- 完成品の実測値
- 14.994 mm
- 測定器
- ミツトヨ製デジタルマイクロメータ
リバースエンジニアリングの際、損傷した元部品の同じ円筒外径を複数回測定したところ、約Ø14.992–14.995 mmの範囲の値が得られました。この実測範囲を、交換部品を製作するための社内の再構成寸法基準としました。
完成品をミツトヨ製デジタルマイクロメータで測定した写真には、14.994 mmの表示が記録されています。上記の基準範囲は現物測定から得たものであり、元の図面の公差やお客様の指定公差ではありません。
05 / 製作結果
現物受領から15日で出荷、設備は稼働を再開
損傷した現物の受領後、測定、図面再作成、機械加工、調質処理、研削、検査、梱包を約15日で完了し、出荷しました。この期間は現物受領から出荷までを指し、その後の輸送期間は含みません。
純正交換部品の調達には約4か月が見込まれていたのに対し、今回の製作費用はその調達案の約5分の1となりました。期間と費用の比較は、本案件における実績です。
納入後、交換部品はお客様の高速動釣合い試験機に無事取り付けられ、設備は正常稼働に復帰しました。


本事例から
図面がない交換部品も、まずは現物から
交換部品の製作では、CADモデルや製作図面が揃っているとは限りません。対応可能な機械部品については、既存の現物を測定して形状を再構成し、製作図面を起こして単品・小ロットの交換部品を製作できます。
輸入設備や旧型設備の部品、調達が難しい部品などで活用できる方法です。現物の状態と使用条件を確認したうえで、案件ごとに対応可否を検討します。
図面のない交換部品でお困りですか?
写真、寸法、手元にある図面などをお送りください。現物の状態を伺い、製作の可否やサンプルのご提供方法をご案内します。